Inspection et entretien des câbles
Contrôle visuel et dimensionnel, contrôle électromagnétique non destructif et graisse pour câbles.
Contrôle visuel et dimensionnel
Inspection visuelle
Détecter la dégradation externe
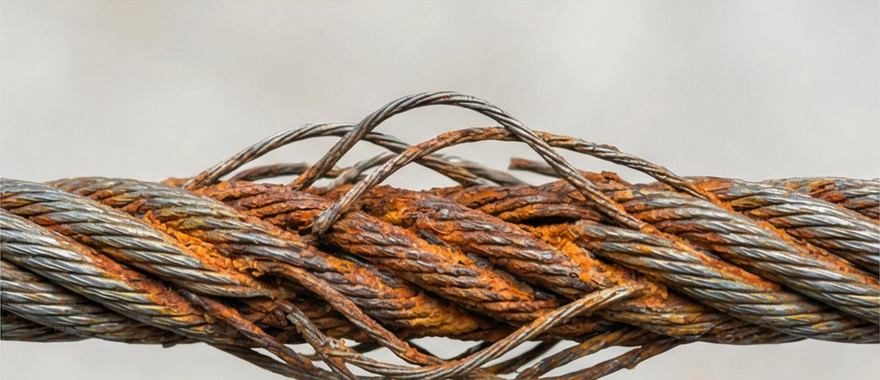
Contrôles visuels (passage au chiffon pour repérer les fils cassés, recherche de corrosion, de coques, de cages d'oiseau et de perte de diamètre) et mesures dimensionnelles au calibre.
Points clés
Ce que l'on recherche
Corrosion externe, fils cassés en crête ou en vallée, déformations (cage d'oiseau, coques).
Critères de dépose
Selon les normes internationales, par exemple API RP 2D et ISO 4309.
Contrôle non destructif
Contrôle électromagnétique (EMT)
Voir ce que l'œil ne voit pas
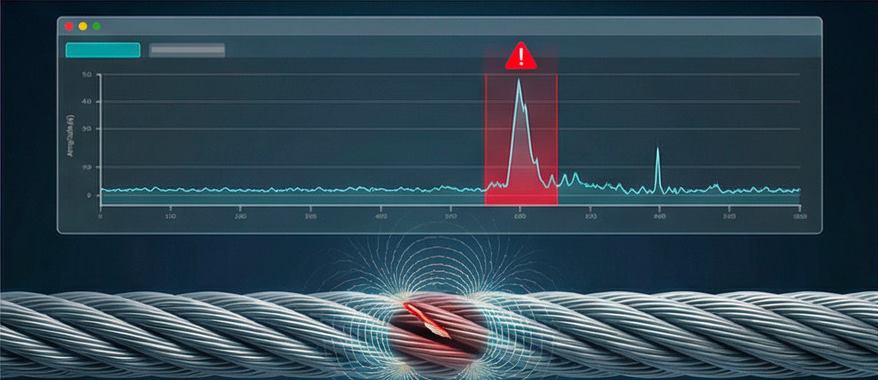
Contrôle non destructif (CND) par méthode électromagnétique (EMT, ou fuite de flux magnétique MFL) pour détecter les défauts internes : fils cassés ou défauts invisibles à l'œil nu.
Points clés
Fatigue en flexion
Suivi de la fatigue cumulée lors des passages sur poulies et tambours.
Levage sous-marin
Indispensable pour le levage lourd sous-marin.
Lubrification
Graisse pour câbles
Lubrifier pour durer
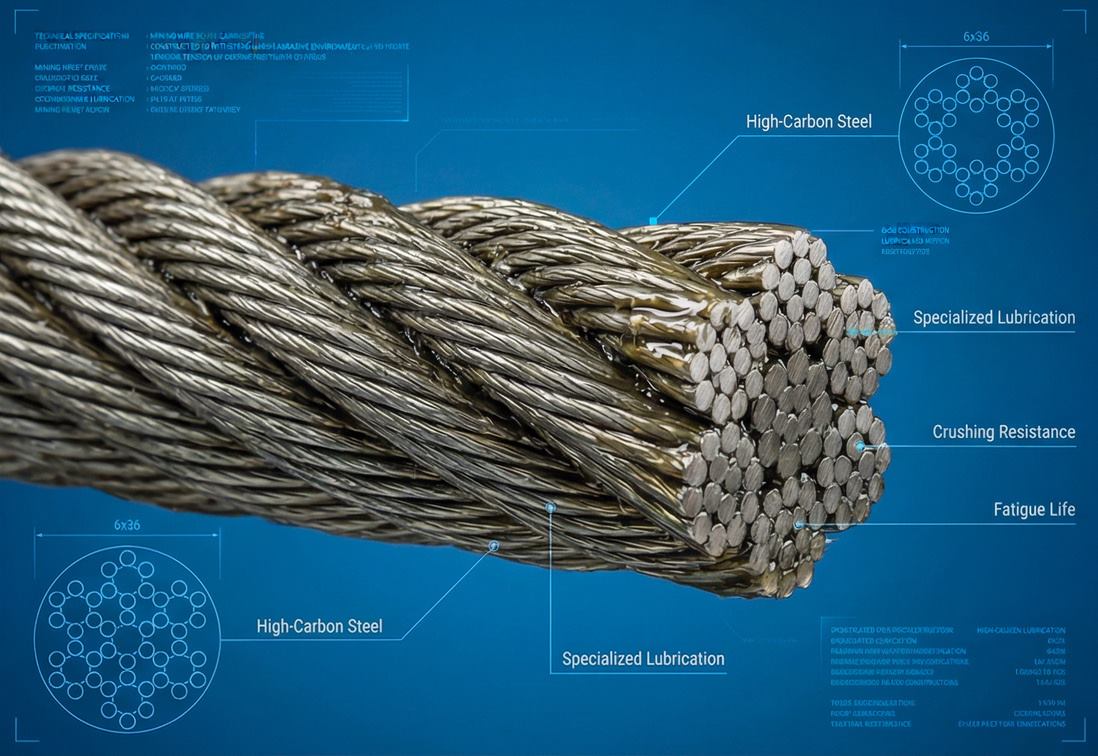
Fourniture de graisse pour câbles d'acier. Une lubrification régulière fait partie des protocoles d'entretien, avec la recherche des fils cassés, de la corrosion et de la perte de diamètre.
Points clés
Référence du produit
[À FOURNIR : référence et fiche technique de la graisse]
Assurance qualité et métrologie
Protocoles de contrôle qualité en fabrication
Un standard de contrôle qualité zéro défaut pour les séries marine, grues, mines, pétrole et gaz et génie civil.
Les contrôles que chaque câble BULKER passe en usine, avant livraison : six étapes d'inspection, du fil machine au câble fini. Pour le contrôle des câbles déjà en service, voir les services présentés plus haut sur cette page.
Photo : W.carter, CC0, Wikimedia Commons

Chiffres clés
- 100 %Contrôle par capteurs MFL
- ±0,2 %Tolérance laser sur le diamètre
- 1 000 hBrouillard salin ASTM B117
- EN 10204 3.1Certificat matière traçable
Matrice d'inspection en plusieurs étapes
1. Métallurgie et analyse chimique de la matière première
- Spectrométrie d'émission optique (OES) : vérifie la composition exacte en carbone, manganèse et silicium ; limite le soufre et le phosphore nocifs à moins de 0,010 %.
- Propreté inclusionnaire (ASTM E45) : garantit la pureté de l'acier pour éviter la coalescence de vides internes et l'amorçage de fissures sous la surface.
- Structure du grain et indice de perlite : contrôle l'espacement lamellaire issu du patentage pour maximiser la limite d'élasticité sans fragilisation microscopique.
2. Vérification mécanique fil par fil
- Essais de traction automatisés : chaque fil est testé en traction selon sa classe cible exacte (1 770, 1 960 et 2 160 N/mm²) pour garantir une résistance homogène dans toutes les couches.
- Pliage alterné (ISO 7801) : des pliages alternés à 180° sur mandrins calibrés certifient une forte réserve de plasticité.
- Ductilité en torsion (ISO 7800) : chaque fil est tordu sur son axe pour confirmer l'absence de microfissures et une ductilité en cisaillement uniforme.
3. Adhérence du revêtement et essais anticorrosion
- Masse de revêtement GalvAlloy™ (ISO 7989) : un essai par dissolution acide garantit une masse minimale d'alliage zinc-aluminium de 240 à 360 g/m² sur tous les fils extérieurs.
- Essai d'adhérence par enroulement : le fil est enroulé sur un cylindre de même diamètre pour vérifier l'absence d'écaillage, de décollement ou de microfissures du revêtement.
- Brouillard salin accéléré (ASTM B117) : exposition continue à un brouillard marin chaud pendant plus de 1 000 heures, sans apparition de rouille blanche ni rouge.
4. Contrôle non destructif (100 % en ligne)
- Fuite de flux magnétique sur 360° (MFL) : analyse en continu 100 % de la longueur du câble fini pour détecter les fils internes cassés, le déplacement de l'âme ou les vides.
- Micrométrie laser trois axes : l'enregistrement du diamètre en temps réel sur deux plans garantit un diamètre circonscrit dans une tolérance serrée de ±0,2 %.
- Contrôle de surface par courants de Foucault : détecte les repliures microscopiques, les criques longitudinales et les marques de tréfilage avant le toronnage.
5. Assemblage fini et essais de rupture
- Charge de rupture en vraie grandeur (essai MBF) : essais destructifs d'échantillons avec terminaisons, sur bancs horizontaux de grande capacité, au-delà des charges de rupture nominales.
- Préétirage et profil du module : stabilise le module d'élasticité et supprime l'allongement résiduel de fabrication sous une tension d'épreuve cyclique de 40 %.
- Évaluation couple et rotation : mesure la rotation sous charge pour certifier le caractère non giratoire des séries multitorons à faible rotation de catégorie 1.
6. Cyclage sur poulies et conformité dimensionnelle
- Fatigue en flexion alternée (ISO 4309) : simule le passage sous charge sur plusieurs poulies de grue pour garantir une endurance jusqu'à la dépose 3,5 fois plus longue.
- Audit du martelage et de la compacité : un balayage optique en coupe valide le taux de remplissage métallique et l'imbrication des torons.
- Intégrité du coussin polymère de l'âme : un contrôle par ultrasons confirme la pénétration complète du polymère EPIWRC entre l'âme et les torons extérieurs.
Pourquoi les normes d'inspection BULKER surpassent le secteur
BULKER ne se fie jamais à des moyennes d'échantillonnage par lot. Chaque touret produit fait l'objet d'un contrôle électronique non destructif continu, d'une cartographie précise du diamètre et d'un enregistrement des essais de traction en plusieurs points. Il est livré avec un certificat d'inspection officiel EN 10204 3.1, les numéros de coulée qui assurent la traçabilité complète de la matière et la documentation de conformité API Spec 9A / ISO 4309.